
方形、圆柱与软包锂电芯对比:工程选型、成组效率与制造工艺全方位权衡
面向工程技术团队的方形、圆柱与软包锂电芯深度对比。全方位剖析空间体积成组效率、散热路径、机械抗震刚性、极柱激光焊接与工艺制造成本权衡。
在锂电池系统开发中,在方形铝壳、圆柱与聚合物软包三种电芯形态之间做出抉择,是决定整包成败的底层架构决策之一。每种封装形态都在空间成组效率(CTP 体积利用率)、机械抗震刚性、几何散热路径以及极柱焊接工艺之间做出了不同的工程取舍。在大型储能集装箱中表现卓越的电芯形态,移植到无人机或足式机器人上往往难以适配。本指南通过多维度技术参数对比,协助工程团队根据具体工况锁定最佳电芯选型。
储能系统与重型工业车辆优先选用方形铝壳电芯(50Ah–314Ah+),其核心优势在于极高的体积成组效率(CTP > 70%)、稳固的激光焊接铜铝复合极柱及高机械刚性;高振动移动设备、电动工具及模块化 PACK 优先选用圆柱电芯(18650/21700/32700),依靠单体熔丝防级联扩散与全向散热风道保障安全;而在极致轻量化无人机、超薄智能硬件及超高倍率放电(25C–60C)工况下,软包聚合物电芯凭借大比表面积自然散热与空间异形定制优势成为无可替代的选择。
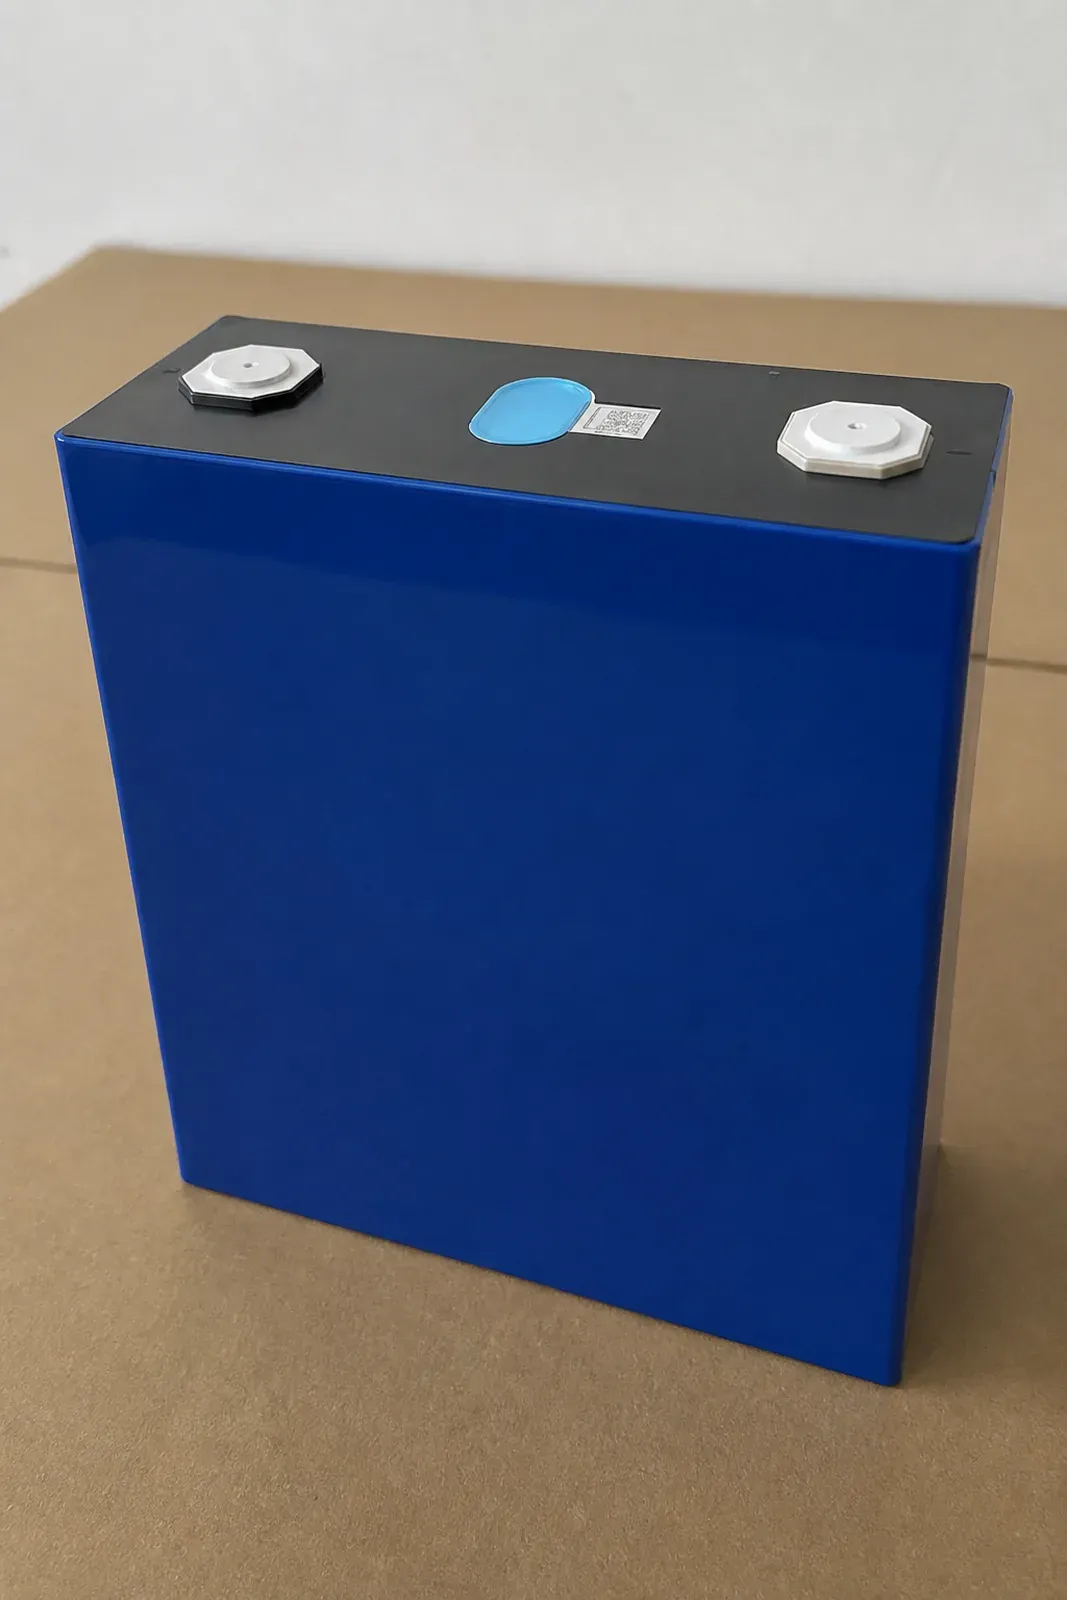
正品全新 A 品方形 LFP 电芯顶盖结构:集成高可靠防爆安全阀与铜铝复合极柱端子。
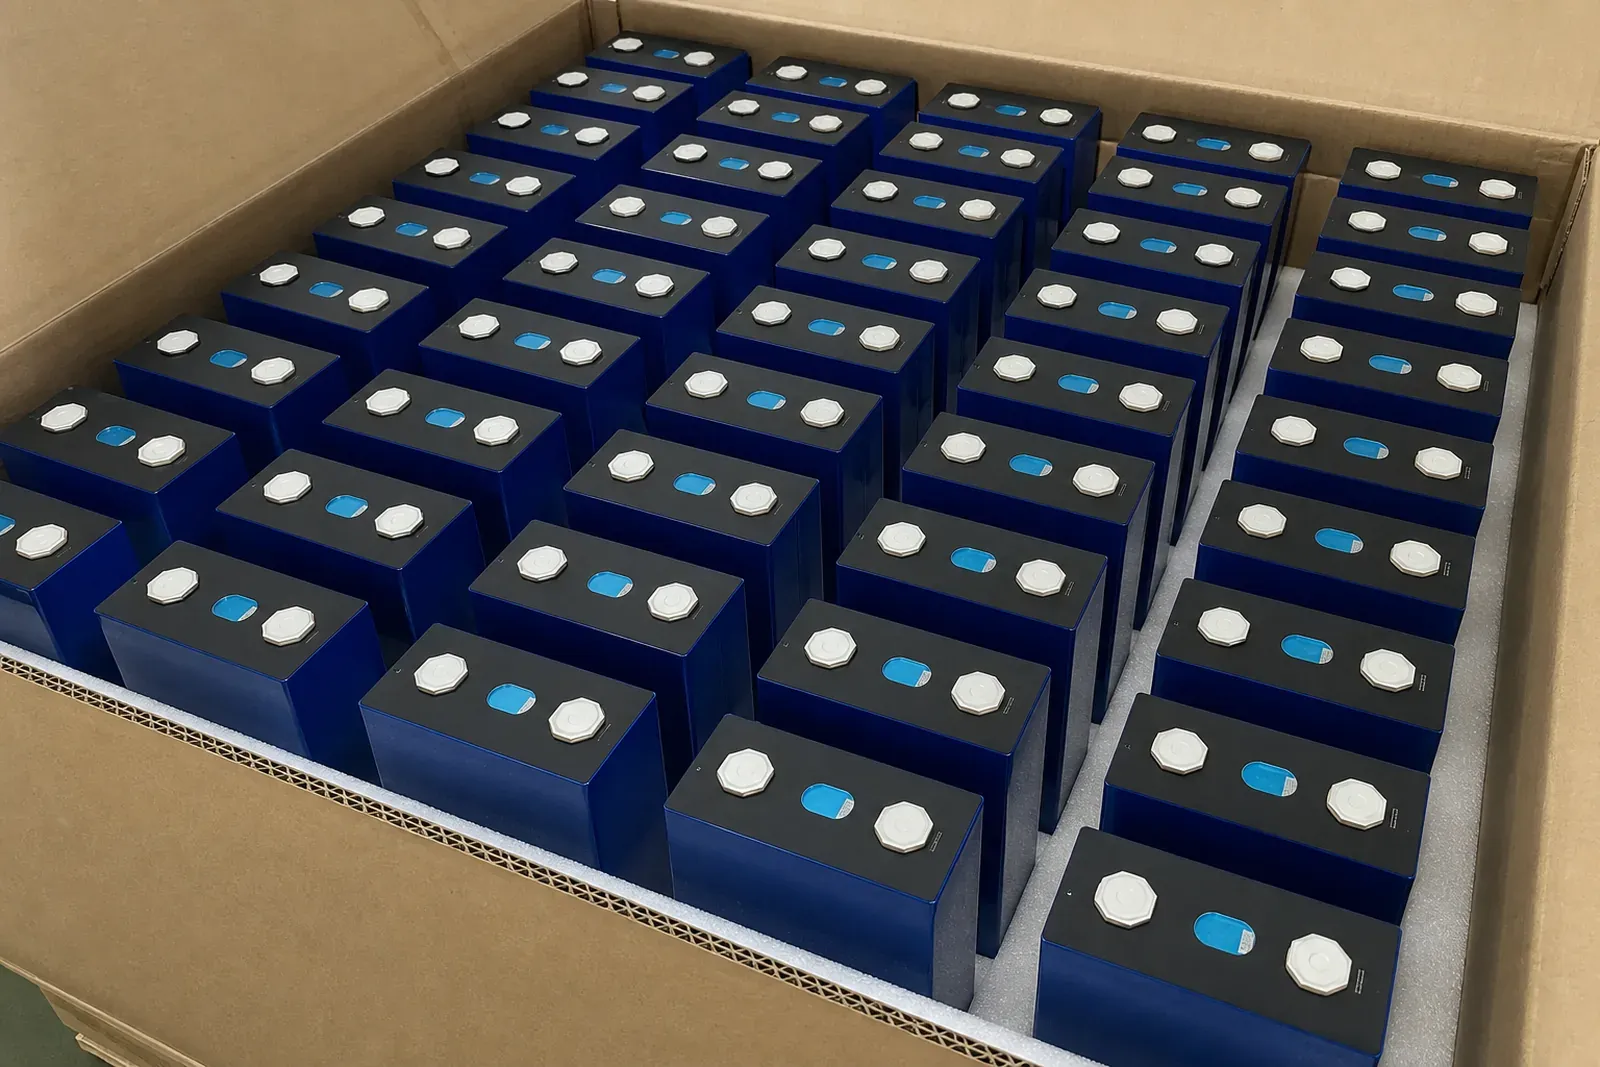
出厂电芯采用定制阻燃蜂窝隔板独立隔离封装,防止铝壳在运输中摩擦磨损或碰伤。
1. 空间体积利用率与 CTP 成组效率权衡
体积成组效率决定了在有限的机柜或底盘空间内能塞入多少可用度电量(kWh)。方形铝壳电芯具备规则的长方体几何外形,单体间可以平整密排,最大程度消除无效死区。在现代 CTP(无模组直接成包)架构中,方形电芯的体积利用率可达 70% 至 75% 以上。相比之下,圆柱电芯即便采用最紧密的正六边形排布,圆柱体之间也会留下 10% 至 15% 的天然空隙;软包电芯则需在外围预留铝塑膜封边裕量及膨胀受限板厚度。
-
方形电芯: 具备 70%–75%+ 的极高 CTP 体积成组利用率
-
圆柱电芯: 受圆柱几何间隙影响,成组体积效率通常在 55%–65%
-
软包电芯: 单体重量比能量(Wh/kg)最高,但成包需计入外壳与挤压板体积
-
方形电芯单体容量大,串联节点与焊点数量比圆柱电池阵列减少 90% 以上
2. 几何散热路径与热管理架构差异
电池工作发热由欧姆焦耳热与电化学反应熵变共同构成。圆柱电芯主要沿径向向外壁传热,圆柱间的缝隙非常适合作为自然对流风道或蛇形液冷管通道。方形铝壳电芯具备宽大平整的金属底面与侧面,是底部液冷板和侧面导热硅胶垫的高效贴合载体。软包电芯具备最大的表面积体积比,热传导极快,但需重点关注极耳散热,因为大电流放电时极耳焊点处的热流密度极其集中。
-
方形铝壳: 与底部液冷流道板具备出色的面接触导热耦合能力
-
圆柱电芯: 单体间隙自然形成散热风道,支持插装蛇形液冷铝排
-
软包电芯: 宽大正背面被动散热优异,但高倍率下必须对极耳做金属导热夹持
-
方形大电芯核心厚度大,需配合相变导热垫消除内部温差梯度
3. 极柱汇流排形式与工业自动化焊接工艺
电芯成组必须保证接头具备高机械抗振强度与微欧姆级超低接触电阻。方形电芯配备厚实的铜铝复合极柱,支持受控工装夹具下的光纤激光焊接,或加工出螺柱/内螺纹以便螺栓紧固汇流排。圆柱电芯依赖微点焊或高速激光焊连接镀镍铜排或纯镍带。软包电芯则需采用超声波金属焊接技术连接极耳铝箔与铜箔,且接头处必须设计防震抗拉伸机械固定。
-
方形电芯: 稳固的激光焊接汇流排可承载数百安培持续重载电流
-
圆柱电芯: 高速自动化点焊,并联时可轻松集成单体级保险丝熔丝(Fusible Link)
-
软包电芯: 超声波极耳焊接,后端需配合注塑卡槽或绝缘压块进行机械减振
-
方形电芯出厂激光焊接螺柱方案,彻底避免客户在现场自行焊接造成电芯烫伤
4. 机械刚性、鼓胀力学与安全防护边界
电极活性材料在嵌锂和脱锂过程中会产生循环体积膨胀。方形电芯内部卷绕/叠片电芯的膨胀会对铝壳侧壁产生侧向推力,成包时必须配置刚性端板与弹性预紧夹具,在全生命周期内维持适度压紧力(通常为 0.1 至 0.3 MPa)。圆柱钢壳具备天然的环形抗压强度,单体内部可承受高达 3 MPa 气压并触发顶盖电流切断装置(CID)。软包电芯缺乏刚性约束,寿命末期厚度膨胀率可达 8% 至 12%,必须在外部设计预紧挤压板以防极片分层脱落。
-
方形电池包必须经过精确的端板预紧力力学计算,以控制长期循环鼓胀
-
圆柱电芯单体自带 CID 机械断路与 PTC 限流防爆结构
-
软包电芯在电池仓设计时必须额外预留 10% 的厚度膨胀安全间隙
-
方形铝壳具备出色的侧向抗穿刺与外部机械撞击防护能力
5. 按应用工况与平台类型的工程选型决策矩阵
在电芯形态选型时,应将项目的核心约束条件(能量密度、安装空间、振动等级或放电倍率)与电芯形态的固有工程优势精准匹配。下表为成熟工业项目中的通用选型经验法则:
-
工商业与户用储能系统: 选用方形 LiFePO4(280Ah/314Ah),兼具最低度电成本与最大体积能量密度
-
AMR、工业机器人与动力底盘: 选用圆柱 21700 / 32700,兼顾高机械振动耐受度与模块化灵活排布
-
工业无人机与高倍率航模: 选用软包 LiPo 电芯,释放 25C–60C 瞬态爆发倍率与极致轻量化比能量
-
便携式电源与紧凑智能设备: 选用 18650 圆柱或异形小型软包,适应严苛异形仓位空间
工程复核基线
电芯封装形态工程选型确认清单
在正式方案定型与商务核算前,建议对照以下工程输入项进行逐项技术复核与边界锁定:
电池仓机械物理尺寸:长宽高及允许的膨胀余量空间
目标系统重量比能量(Wh/kg)与体积比能量(Wh/L)权衡
持续放电电流与瞬态峰值放电倍率工况
散热系统架构:自然对流、强制风冷或底部/侧面液冷流道板
工况振动与机械冲击标准(如 ISO 16750、UN38.3)
汇流排连接偏好:原厂激光焊接汇流排还是螺栓紧固极柱
是否需要在并联支路中配置单体级独立熔丝保护
项目交付节奏与规模:样件打样试制还是大规模自动化量产
全生命周期循环寿命要求及允许的容量衰减上限
目标市场准入与运输认证法规(UN38.3、IEC 62619、UL 1973)
常见问题
方形、圆柱与软包锂电芯对比:工程选型、空间成组与工艺权衡全指南 | Staricell
为什么方形铝壳电芯在固定式储能领域占据绝对主导地位?
固定式储能最看重度电储存成本(LCOS)、日历寿命与体积成组效率,而非极致轻量化。单体容量高达 280Ah 至 314Ah 的大方形电芯,相比于由数千颗圆柱小电芯并联的系统,大幅减少了 90% 以上的焊点连接、BMS 采集线束与结构零件,系统失效率与装配成本成倍下降。
如果方形电芯在成包时未配置预紧力固定夹具会发生什么?
未经预紧夹持约束的方形电芯,在充放电循环膨胀过程中会导致内部正负极片界面微观分离脱空。这会引发电芯交流内阻飙升、局部极化析气、容量快速早衰,并在后期造成不可逆的箱体胀裂变形。配置 0.1 至 0.3 MPa 的受控预紧力可延长 20% 以上的循环寿命。
圆柱电芯的能量密度能否达到软包聚合物电芯的水平?
在单体电芯层级,软包电芯的重量能量密度通常高出 10% 至 15%,因为超薄铝塑膜的重量远低于圆柱钢壳。但在最终成品电池包(Pack)层级,两者差距会显著收窄,因为软包电池包必须额外配置较重的外部金属抗压板、导热均热板与抗冲撞密封箱体来管理膨胀与刚性。
为什么在竞技航模与高负载无人机中软包电芯几乎不可替代?
竞技无人机与重载巡检机需要 25C 至 60C 的高爆发放电倍率与极短的任务航时。软包 LiPo 电芯内部普遍采用多极耳叠片工艺,内阻极低,且巨大的比表面积便于全向快速被动散热,这种瞬间功率输出与轻量化优势是圆柱电芯在受限空间内无法企及的。